電話
地址
苗栗縣頭份市蘆竹里中華路487巷51號

苗栗縣頭份市蘆竹里中華路487巷51號
連續加工的效率,不只由設備速度或單件工時決定。技師反覆搬模、定位、鎖固與取放工件時,握力負荷、姿勢和換模節奏會影響停機、誤裝與疲勞。本文以產線作業效率與人因工效為主軸,整理模具、治具及工件配置的判斷方法,協助工長比較改善方向。
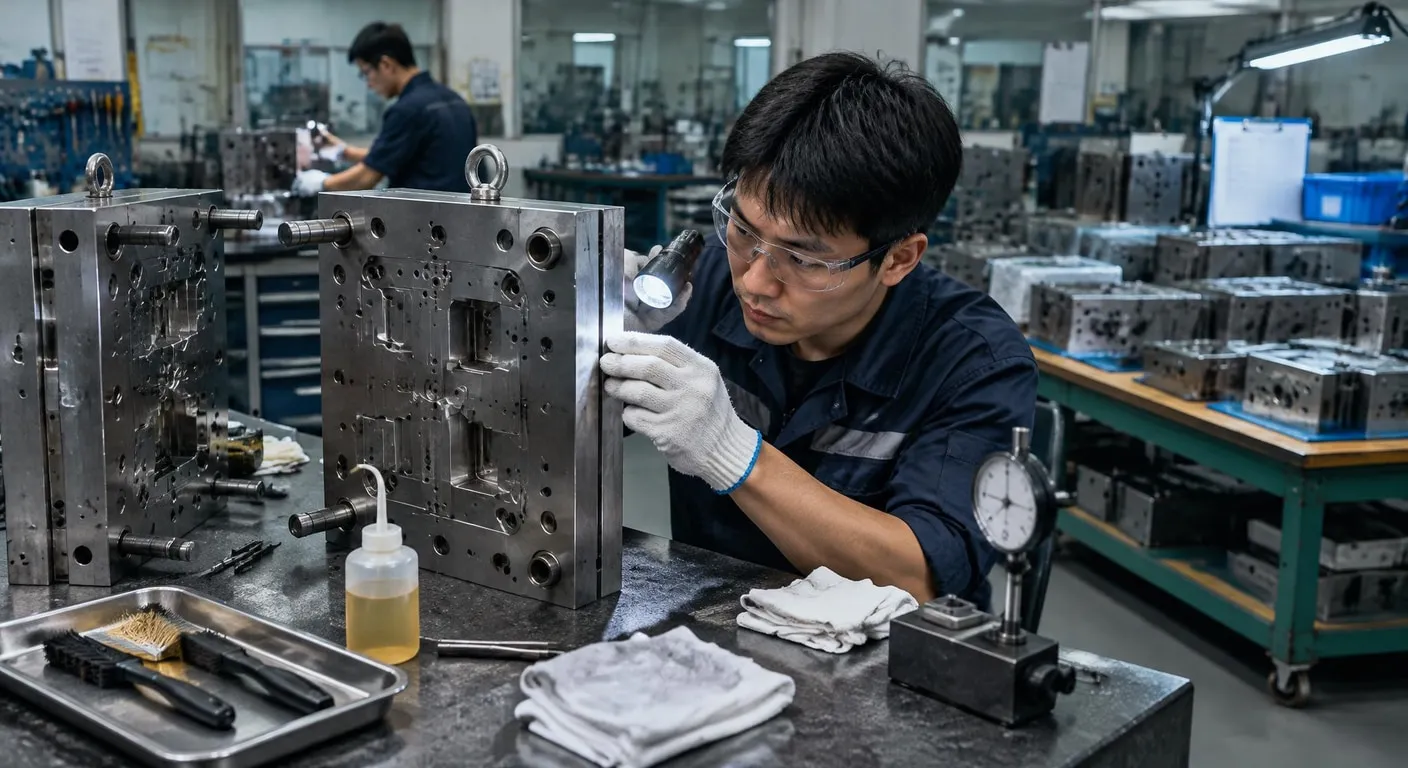
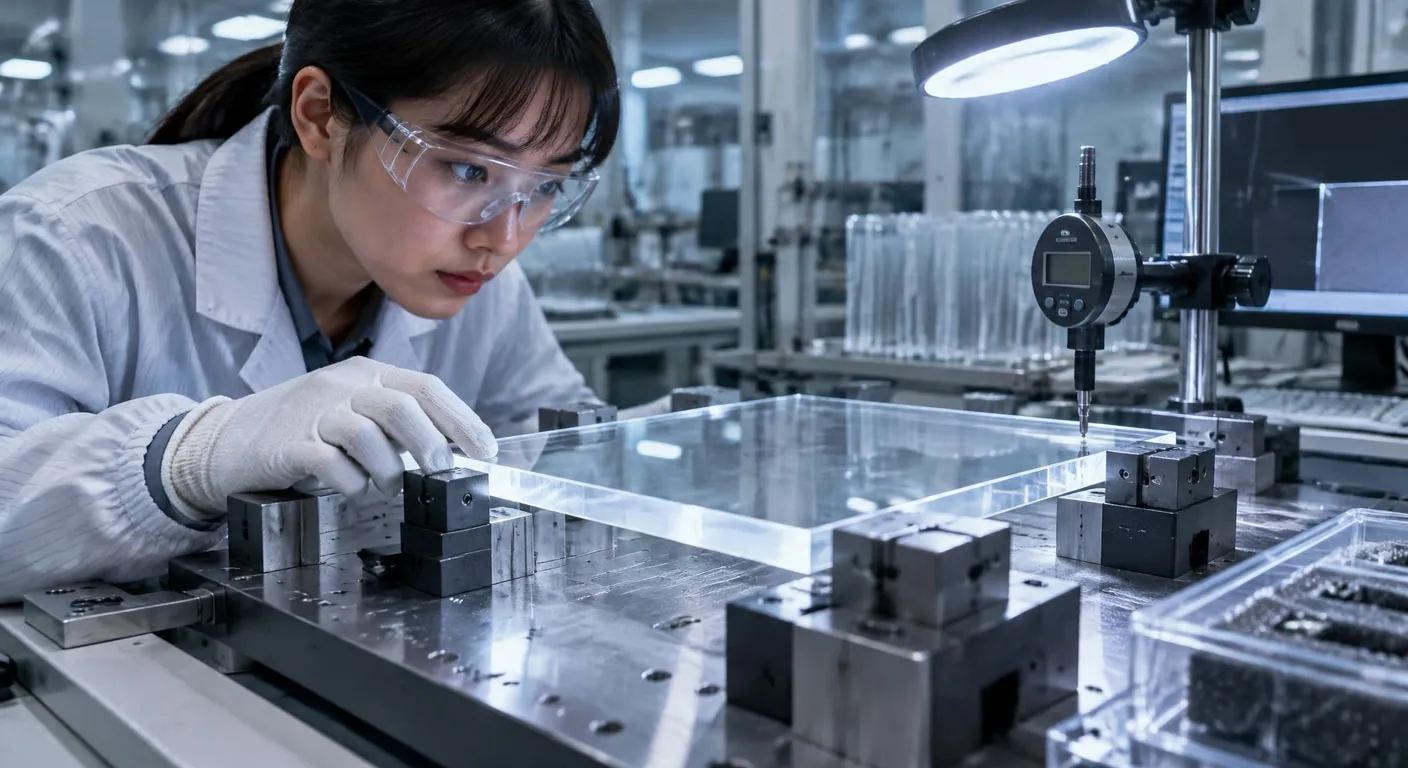
石英加工的評估不宜只看材料硬度,還要把取放姿勢、夾持位置與連續作業中的握力變化納入觀察。若工件需要反覆轉向、清潔或對準,技師可能在每循環累積額外施力;手部疲勞使定位速度下降時,刮傷、偏移與重測也可能增加。現場可記錄循環動作、取件高度、握持時間及重做原因,再區分問題來自材料、夾持或工作站配置。
治具製作不應只以能否固定工件作為完成標準,還要檢查操作員取放方向、手指可施力位置、視線是否被遮擋,以及清屑後能否快速恢復基準。若雙手需同時維持工件又操作鎖具,或必須跨越設備拿取部件,長時間生產後就容易放大疲勞。診斷時應以實際循環觀察紙面推估,並將握力、伸手距離與姿勢變化列入改善排序。
先看人因負荷:
連續作業不能只看單件秒數,還要觀察握力、伸手距離、彎身取件與交接時間,才能找出疲勞造成的隱性停滯。換模要可控:
快拆模具須搭配定位、防呆、鎖固與復歸檢查,若只縮短拆裝動作,可能把停機時間轉移成誤裝與重工。排程保留餘裕:
工長排程應替換模、清潔、首件確認與異常處理保留緩衝,避免技師在疲勞高峰執行高風險操作。先確認需求與限制,再逐項核對材料、流程與驗收條件。
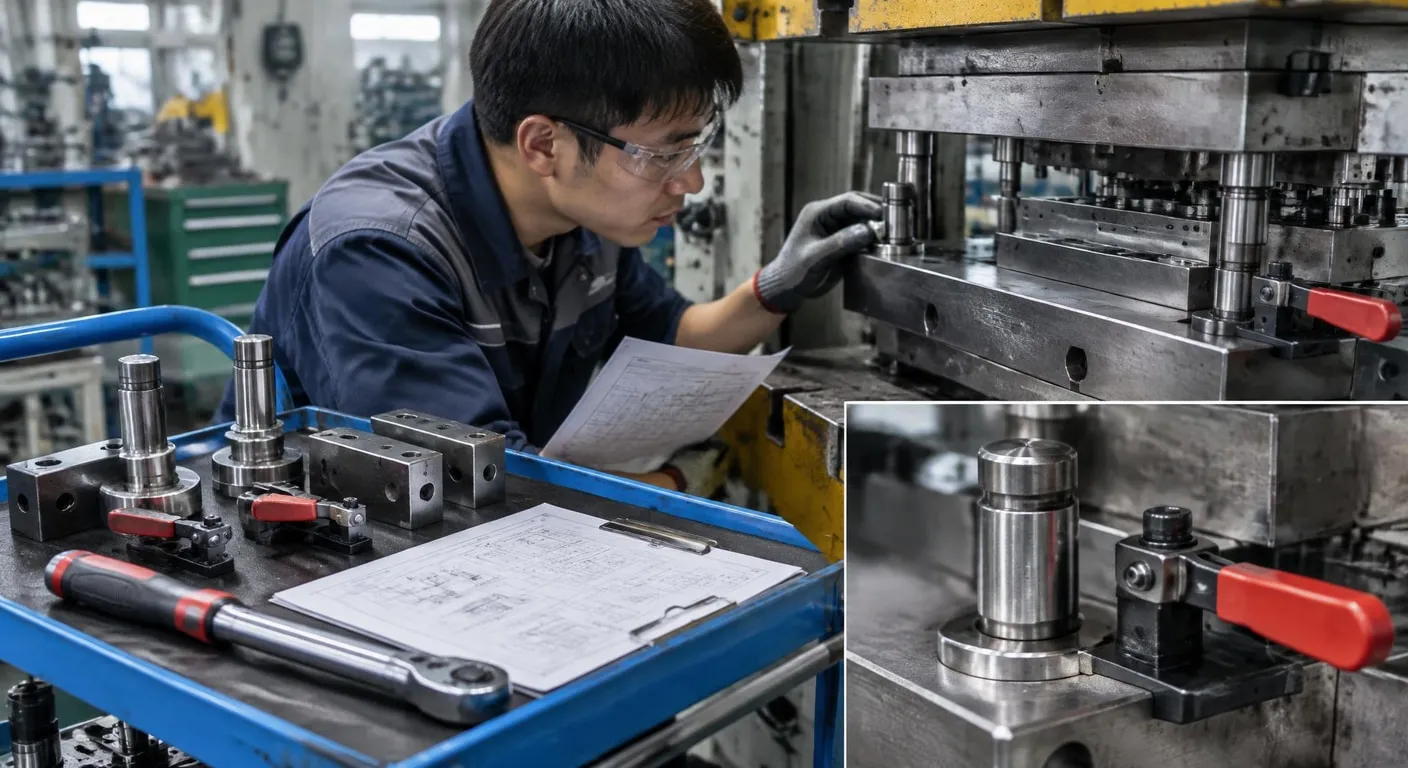
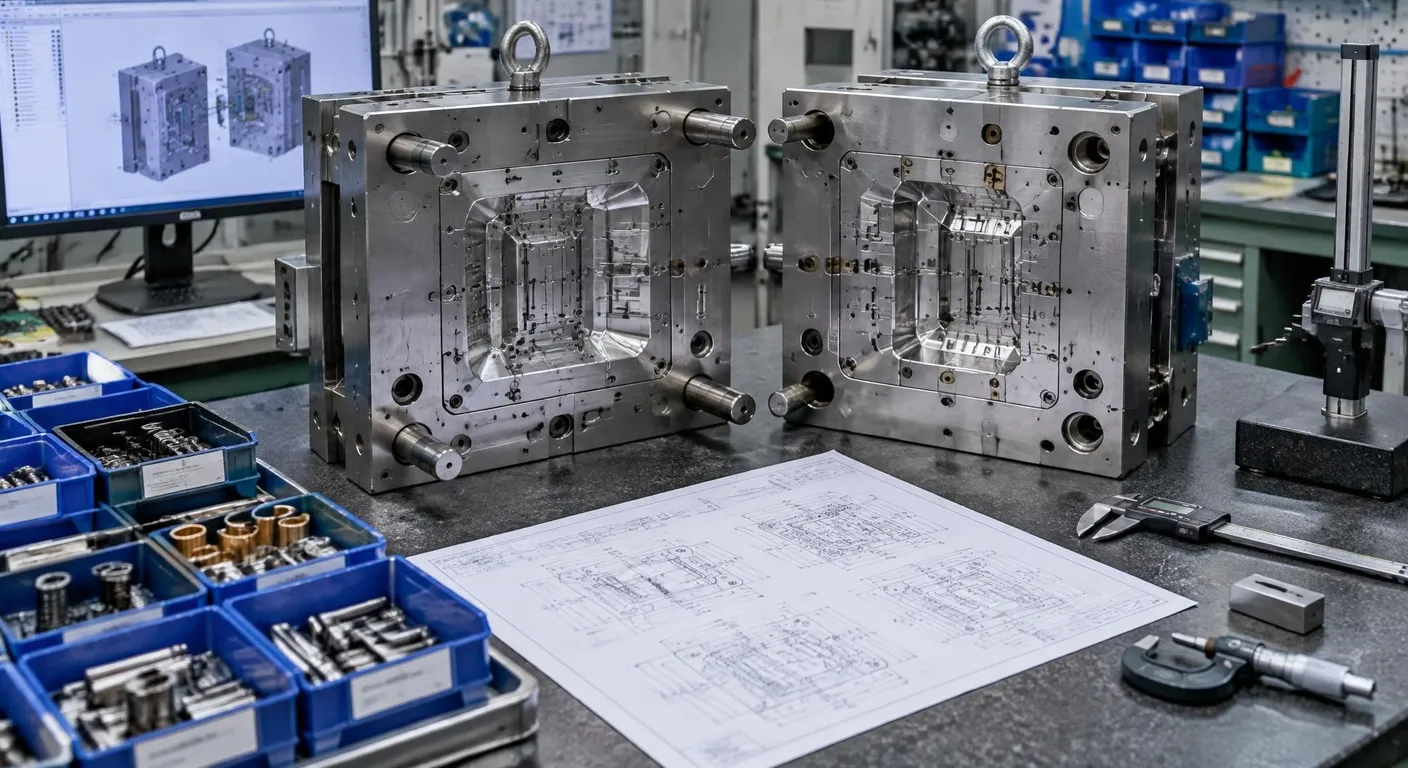
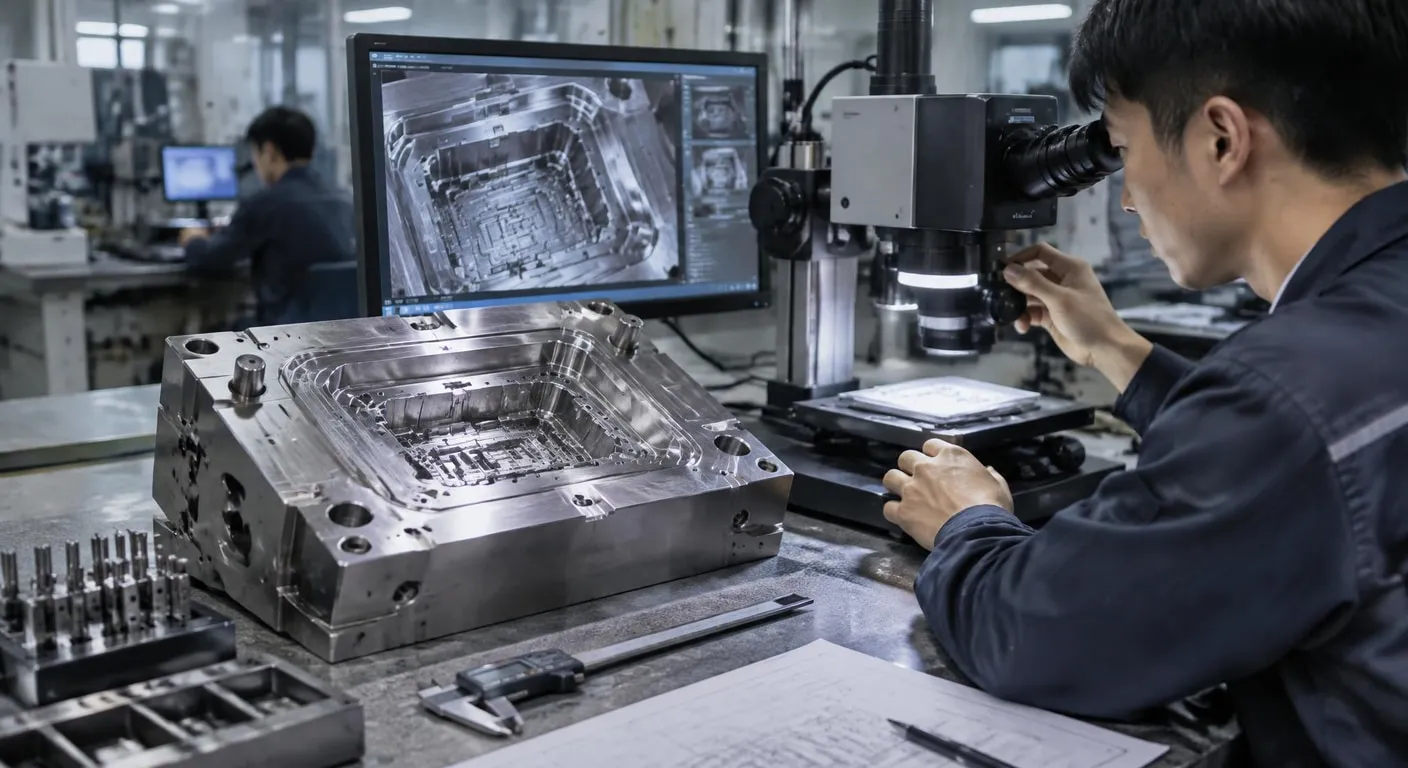
沖壓模具製造若要支援產線效率,設計階段就應把搬運、定位、鎖固、試模與清潔納入流程,而非只追求成形功能。可先定義模具重量、握持區與推車交接方式,再確認定位銷、限位和防呆結構是否降低裝反機率。首件檢查也要和換模完成條件連動,讓技師清楚知道何時能交回生產,避免設備因等待確認而空轉。
沖壓模具的快拆配置若要縮短停機,必須同時確認定位、鎖固、復歸與首件檢查節點。實務上可將拆卸件分級標示,依固定順序放置於推車或專用架,並以扭力、間隙與基準面檢查取代憑手感判斷。工長排程應避開疲勞高峰安排複雜換模,並預留清潔與異常處理時間;若壓縮驗證步驟,長期容易累積誤裝、重工與人員負荷。
比較方案時,機械零件的精度只是基本條件,還要看操作員能否快速辨識方向、以較少施力完成定位,以及換模後能否依順序復歸。固定式配置通常結構單純,但搬運與拆裝負荷較高;快拆配置可縮短停機,卻更依賴定位一致性、鎖固管理與首件檢查。少量多樣工單可重視快拆與標準化,穩定工單則應先降低重複搬運與不良姿勢。
| 配置取捨 |
|---|
| 固定式配置容易維護,適合工單穩定且換模少的情境;快拆配置可減少停機,但須搭配定位防呆、標準放置與首件驗證。比較時也應納入疲勞、誤裝風險與排程彈性。 |
| 紀錄重點 |
| 可將換模拆成拆卸搬運、定位鎖固、首件確認與異常收尾四段,再搭配握力與姿勢觀察,分辨瓶頸究竟來自模具、治具介面、工作站高度或排程壓縮。 |
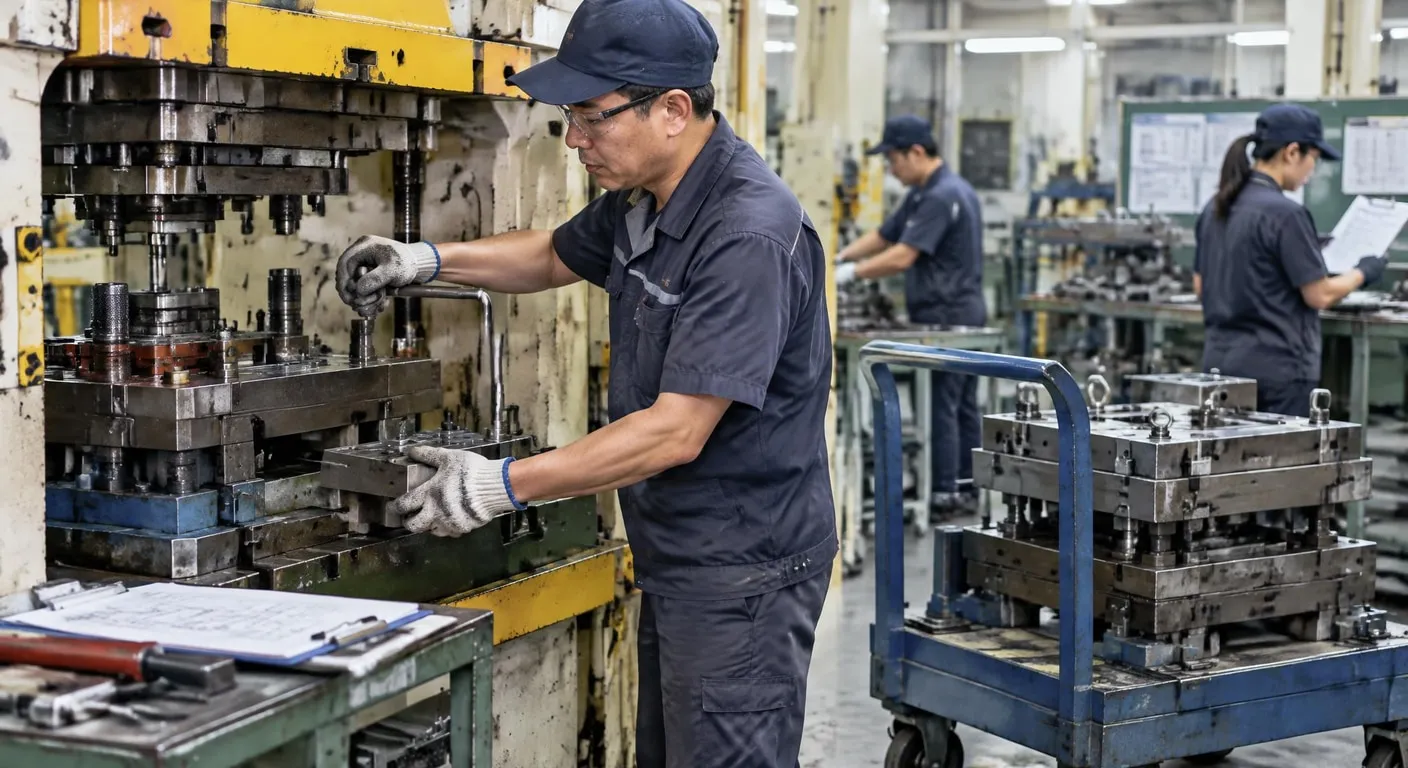
先分段記錄拆卸、搬運、定位、鎖固與首件確認時間,再觀察操作員是否反覆施力、彎身或等待工具。若節拍變快卻增加疲勞、誤裝或檢查遺漏,快拆設計仍未完整改善。
治具製作應同時定義取放方向、握持位置、定位基準與清屑方式,並用連續循環觀察驗證。除了確認工件能固定,也要檢查操作員能否以穩定姿勢完成重複動作。
| 若正評估連續作業配置,可先整理換模時間、握力負荷、首件檢查與異常紀錄,再依人因風險排定改善順序。完成前再逐項核對需求、風險與驗收依據。 |