電話
地址
苗栗縣頭份市蘆竹里中華路487巷51號

苗栗縣頭份市蘆竹里中華路487巷51號
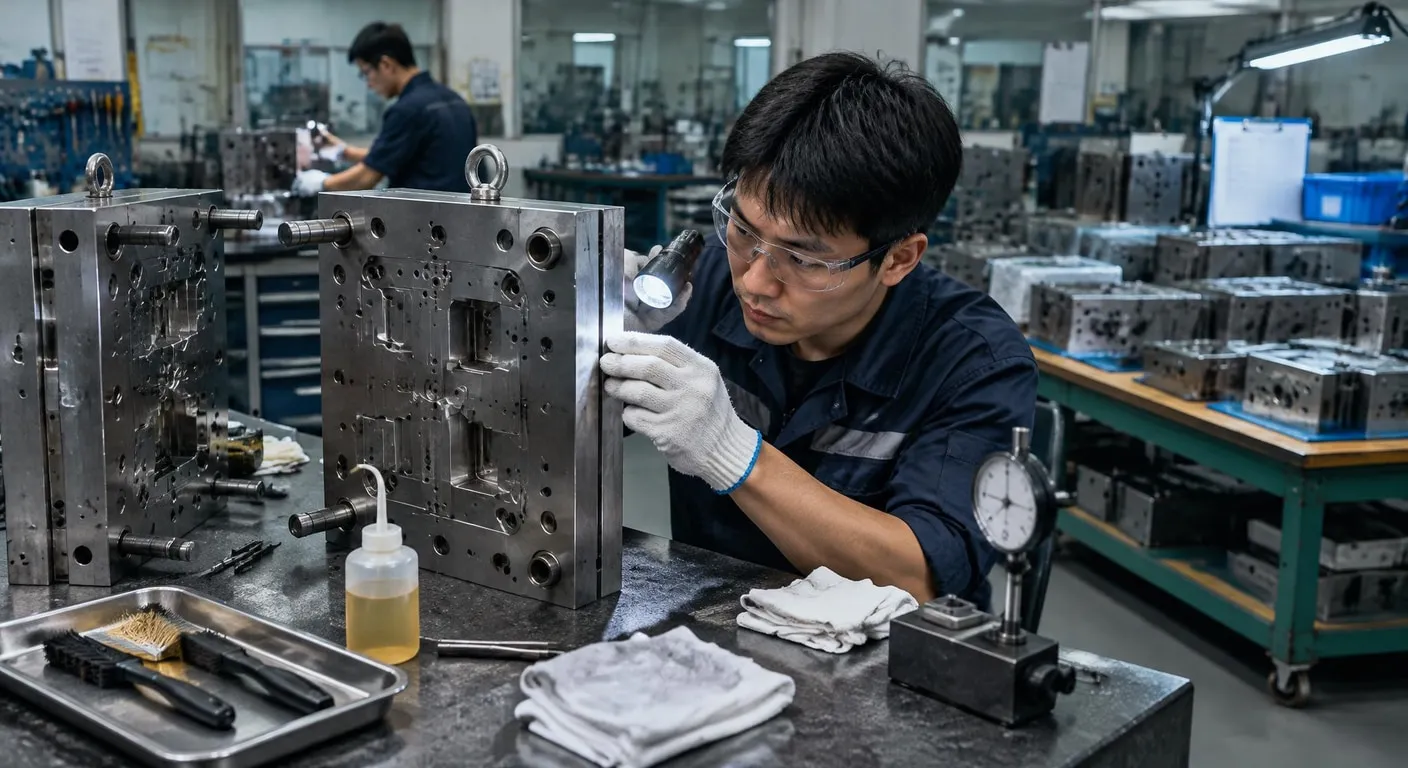
工具與模具長期使用後,真正影響穩定性的往往不是單次修整,而是清潔、防鏽、潤滑、磨耗檢驗與校正是否形成可追溯的日常流程。本文從保養視角拆解判斷條件,說明如何安排檢查順序、保存紀錄,並在精度、成本與停機風險之間做出合理取捨。
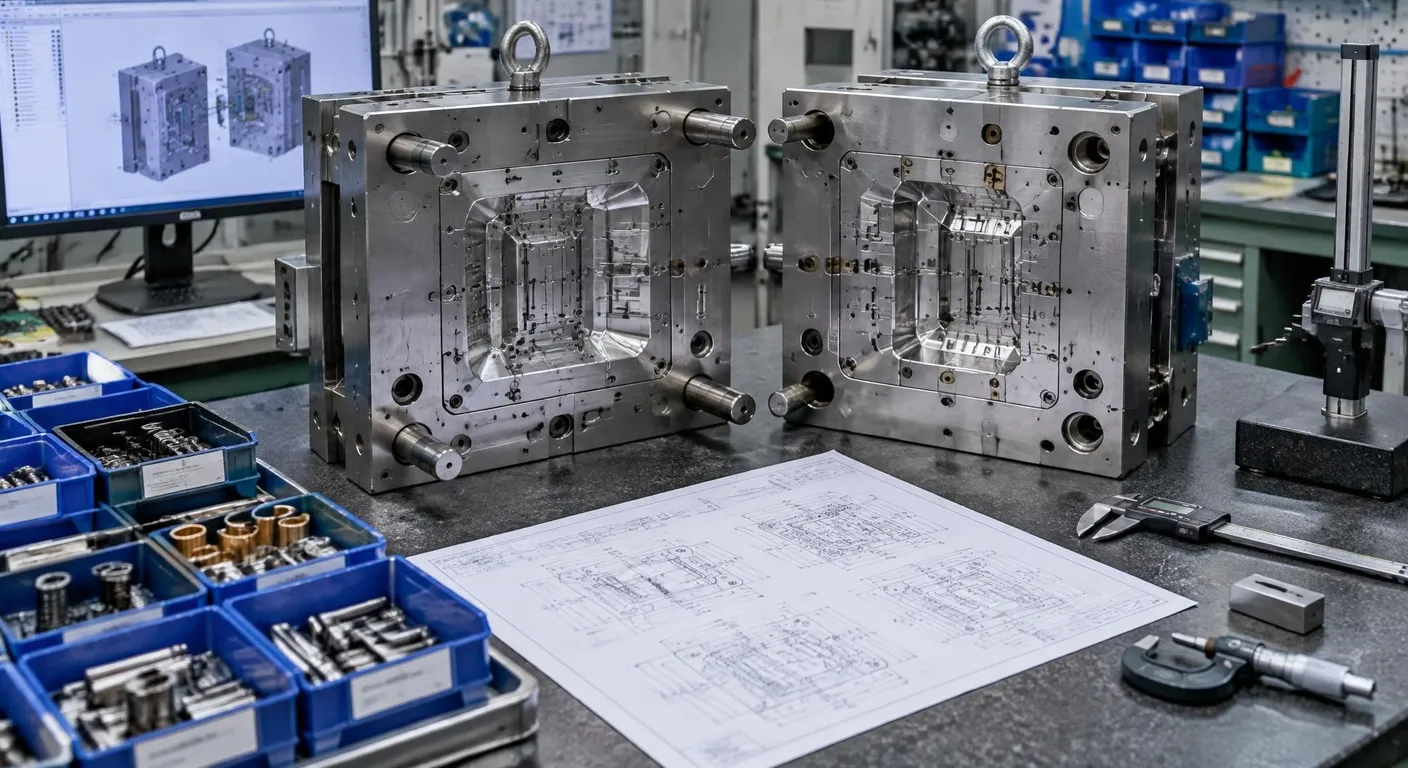
模具開發不只看初次成形,也要把清潔、潤滑、磨耗檢查與後續校正納入同一套管理邏輯。使用前應確認工件材料、運轉頻率、受力方向與污染來源,再將導引、定位、滑動及成形部位分級;這樣才能分辨正常磨耗、保養不足或裝配偏移,避免把所有異常都歸因於零件壽命。
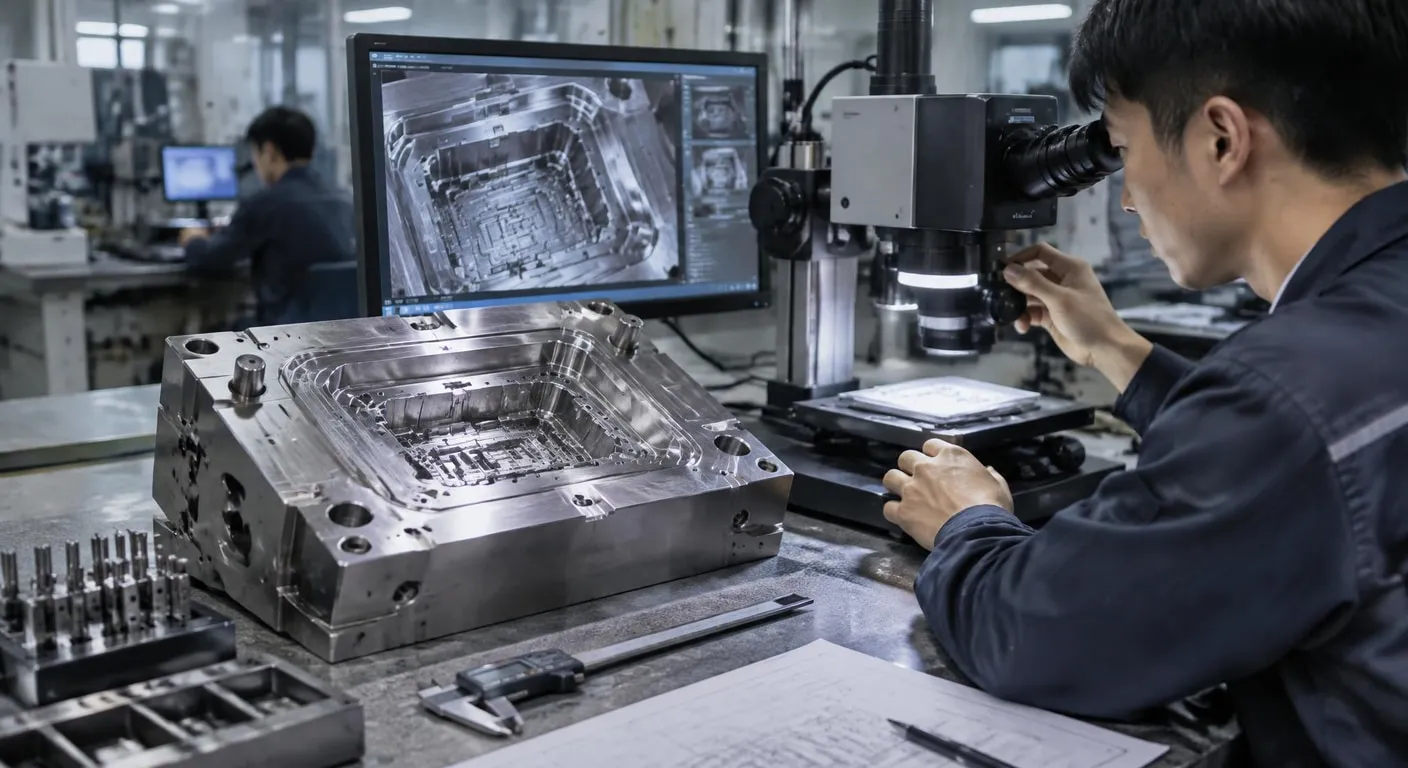
模具設計若未預留可清潔、可量測與可更換的維護界面,後續保養往往只能依賴經驗判斷。檢查時可比對基準尺寸、間隙、刃口狀態與接觸痕跡,並標記初始值與警戒值;若量測結果逐次偏移,應檢查固定方式、潤滑狀態及受力,而非只在表面補油。
先清潔再檢查:
清潔後應確認滑動面、定位面與刃口沒有殘屑或鏽斑,避免污染物在合模與運轉時造成異常磨耗。先確認需求與限制,再逐項核對材料、流程與驗收條件。油品要對位:
潤滑不是越多越好,應依接觸部位、負載與環境選擇油品,並記錄補充日期,避免油膜失效或吸附粉塵。異常立即分流:
若發現間隙、刃口或定位基準持續變化,應暫停沿用原設定,透過量測與校正確認是否需要修整。先確認需求與限制,再逐項核對材料、流程與驗收條件。
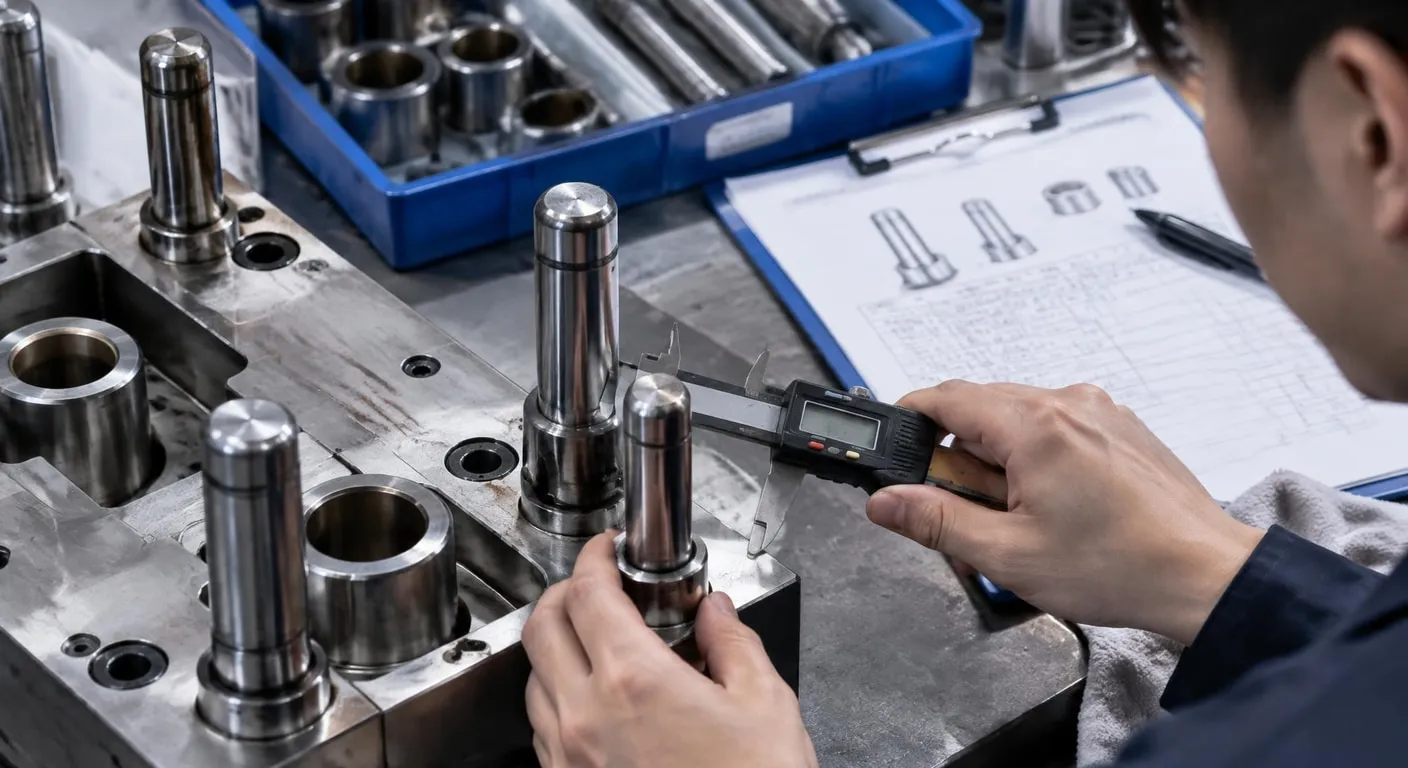
模具製造完成後,保養流程應明確標示清潔順序、潤滑位置、鏽蝕判定與異常回報方式,讓不同人員能依同一標準執行。停機後先移除碎屑與殘留材料,再擦乾接觸面,依指定油品處理滑動與防鏽部位;完成後以量測工具確認定位與關閉狀態,並保存照片、讀值及處置結果。
模具長期管理需要把每次拆裝、清潔、補油、量測與調整連成履歷,才能看出磨耗速度與重複異常。對高負載或容易受潮的部位,可設定使用次數或週期觸發檢查;若發現鏽蝕擴大、間隙超標、異音或合模阻力變化,應先隔離並由具經驗人員判定,避免帶病運轉擴大損傷。
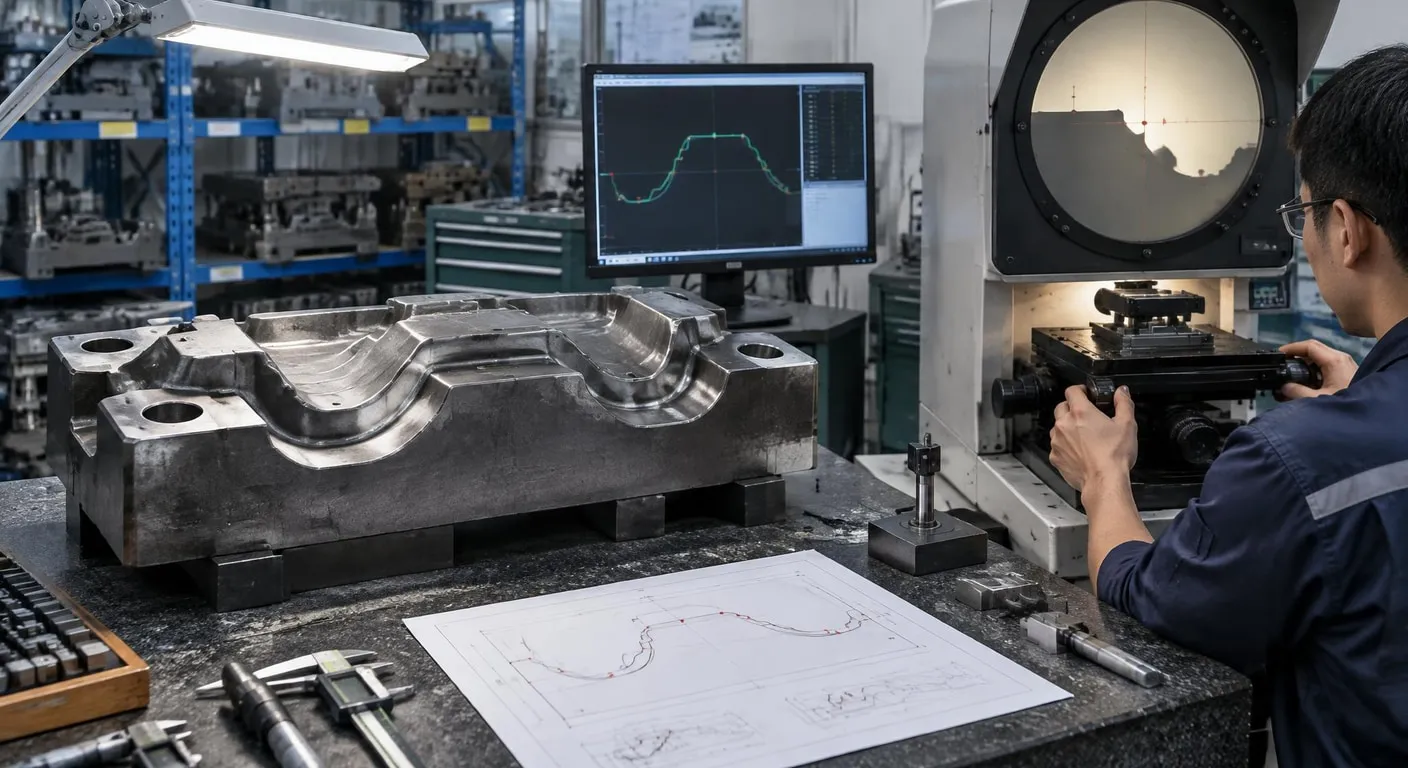
CNC加工適合處理需要穩定尺寸與可重複量測的修整工作,但不代表所有磨耗都應立即重切;輕微鏽斑可先清潔防護,局部刮傷則要確認是否影響定位或成形。模具的保養決策應比較加工時間、拆裝風險、剩餘壽命與品質影響,將可接受的偏差寫入紀錄,避免只以外觀判斷。
| 三類管理重點 |
|---|
| 清潔潤滑著重預防污染與鏽蝕;磨耗檢查著重尺寸、間隙與接觸痕跡;校正則處理基準偏移。三者應依風險串接,不宜以單一頻率套用所有部位。 |
| 異常處置順序 |
| 若異常只在特定材料或高頻循環出現,先查污染、受力與潤滑;若基準尺寸持續漂移,再評估修整、CNC加工或更換,降低過度處置。 |
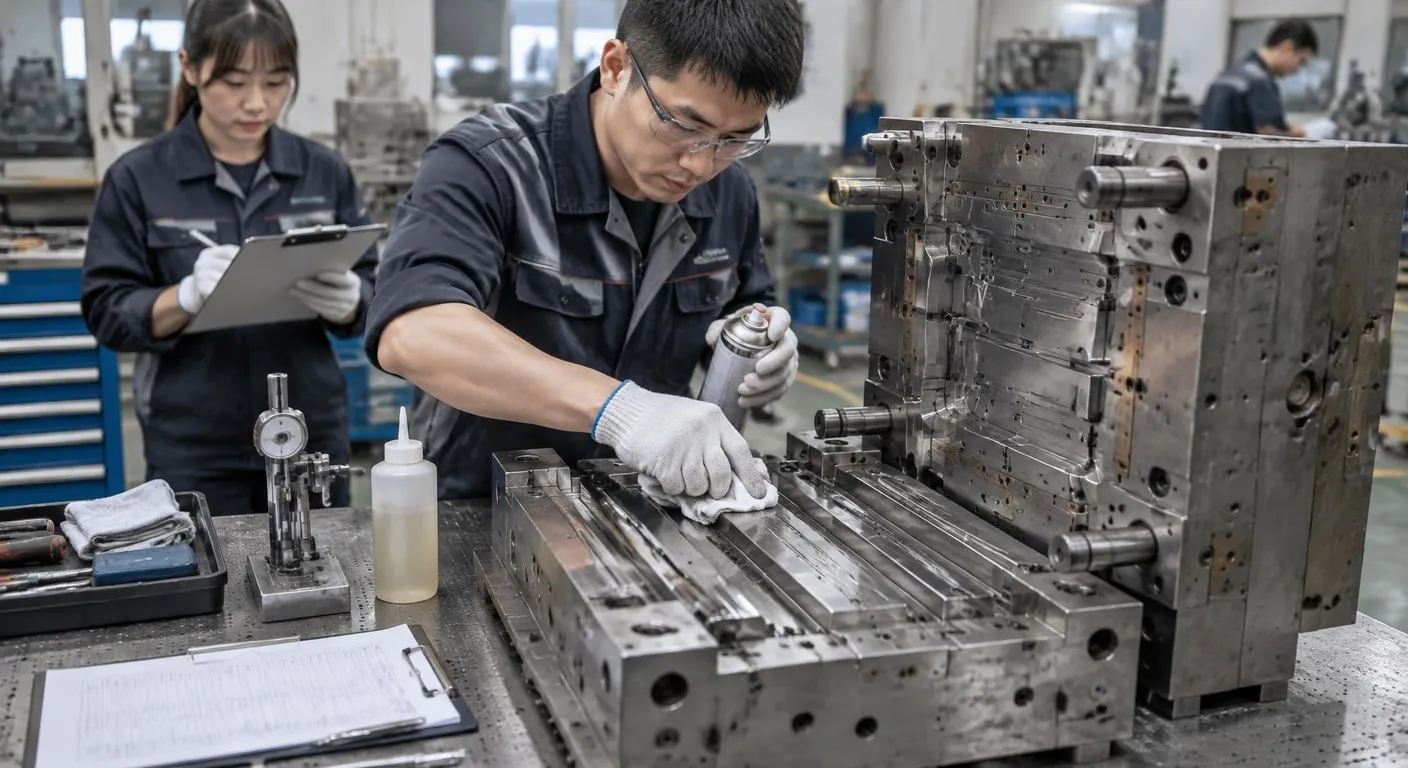
應先看使用頻率、材料特性、負載與環境,再設定清潔、潤滑、磨耗量測及校正週期。高頻或粉塵多的工況,通常需要縮短檢查間隔,並以紀錄調整週期。可先整理需求、限制與驗收條件,再依流程逐項比較。
可從定位面、滑動機構、導引部件、刃口與固定螺栓開始,檢查鏽蝕、異物、間隙、刮痕及異常聲響,再用量測結果判斷是否需要修整或更換。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正在建立模具保養與校正制度,建議先盤點關鍵磨耗點、清潔頻率與量測紀錄,再依實際工件與使用條件安排檢核。完成前再逐項核對需求、風險與驗收依據。 |